Artykuł sponsorowany
Stal konstrukcyjna, nierdzewna czy aluminium — które blachy warto ciąć laserowo i dlaczego
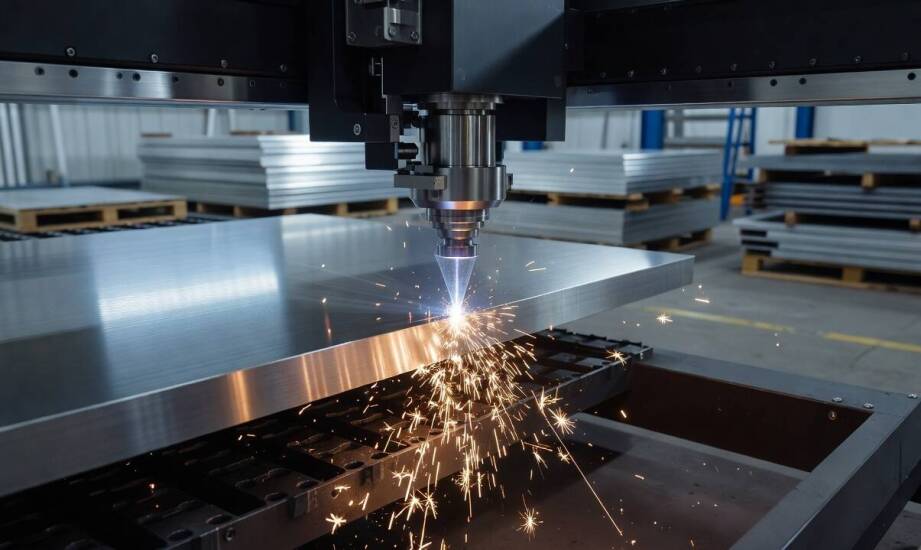
Kiedy wybór materiału decyduje o sensie cięcia laserowego, a ograniczenia techniczne ujawniają się dopiero przy konkretnej grubości blachy? To pytanie pojawia się przy projektach, gdzie liczy się precyzja krawędzi, optymalizacja kosztów oraz minimalne odkształcenia detalu. Decyzja o zastosowaniu odpowiedniego stopu wpływa na cały proces produkcyjny. Konstruktorzy muszą brać pod uwagę zachowanie metalu pod wpływem wysokiej temperatury, jego podatność na utlenianie oraz wymagania dotyczące późniejszego nakładania powłok ochronnych. Prawidłowa ocena tych czynników na etapie planowania pozwala uniknąć kosztownych błędów i przestojów w pracy maszyn.
Przeczytaj również: Czy wynajem odkurzacza piorącego to oszczędność czasu i pieniędzy?
Różnice w cięciu stali i aluminium
Stal konstrukcyjna bardzo dobrze absorbuje energię wiązki laserowej, co czyni ją jednym z najbardziej przewidywalnych materiałów w obróbce. Zastosowanie tlenu jako gazu wspomagającego dodatkowo przyspiesza cały proces dzięki zachodzącej reakcji egzotermicznej. Taki mechanizm ułatwia przecinanie grubszych profili, zachowując stabilność wymiarową detalu. Stal nierdzewna wymaga z kolei użycia azotu lub argonu. Gazy te chronią materiał i zapobiegają przebarwieniom rozgrzanych krawędzi. Ten zabieg wyraźnie spowalnia pracę głowicy tnącej, ale zapewnia gładką powierzchnię cięcia bez konieczności dodatkowego szlifowania. Zablokowanie dostępu tlenu chroni antykorozyjne właściwości stopu, co ma kluczowe znaczenie dla elementów pracujących w wilgotnym środowisku.
Przeczytaj również: Jakie są zalety korzystania z pomocy prawnej przy podziale majątku po rozwodzie?
Obróbka aluminium stawia przed operatorem zupełnie inne wyzwania technologiczne. Wysoka refleksyjność oraz świetne przewodnictwo cieplne tego metalu sprawiają, że proces wymaga większego dopływu energii i często wolniejszego posuwu niż w przypadku czarnej stali. Promień lasera musi pokonać naturalną barierę odbijającą światło, co bywa utrudnione podczas początkowego przebijania arkusza. Grubość surowca diametralnie zmienia zachowanie każdego z wymienionych metali. Cienkie blachy bardzo szybko rozpraszają ciepło, ułatwiając wycinanie blisko osadzonych detali. W masywniejszych arkuszach nagrzewanie kumuluje się wewnątrz materiału, znacznie zwiększając strefę wpływu ciepła. Nierdzewka wykazuje w takich warunkach dużą tendencję do wypaczania się podczas cięcia skomplikowanych kształtów. Profesjonalnie zaplanowane laserowe cięcie blach wymaga precyzyjnej kontroli parametrów pracy maszyny, aby uniknąć nadtopienia detalu.
Przeczytaj również: Księgowość dla jednoosobowej działalności – na czym polega efektywność jej?
Wpływ projektu i dalszej obróbki na cięcie
Wymagana tolerancja wymiarowa oraz zagęszczenie otworów na małej powierzchni bezpośrednio weryfikują przydatność technologii do konkretnego zadania. Osiągane dokładności zależą od parametrów wycinarki, dlatego konstruktorzy powinni unikać sztywnych założeń bez znajomości możliwości parku maszynowego podwykonawcy. Branżowe źródła inżynieryjne wskazują, że dla zachowania w pełni niezawodnego procesu średnica otworu powinna być nawet trzykrotnie większa od grubości blachy. Mniejsze perforacje drastycznie zwiększają ryzyko lokalnego przegrzania metalu, powstawania mikropęknięć oraz nieestetycznych niedocięć na spodniej stronie arkusza. Duża liczba drobnych detali wydłuża czas cyklu roboczego. Powolne oddawanie temperatury prowadzi z kolei do trwałego odkształcenia geometrii wyrobu.
Dobór odpowiedniego stopu wiąże się nierozerwalnie z planowanym sposobem zabezpieczenia powierzchni detalu. Elementy ze stali węglowej przeznaczone do pracy na zewnątrz często posiadają na krawędziach zgorzelinę pozostałą po cięciu w osłonie tlenu. Taki wyrób poddaje się mechanicznemu obrabianiu strumieniowo-ściernemu, które skutecznie usuwa tlenki i przygotowuje szorstką strukturę pod malowanie. Zintegrowanie tych etapów ułatwia produkcję zewnętrznych paneli, konstrukcji nośnych oraz systemów ażurowych. Chropowata powierzchnia gwarantuje mocne przyleganie powłoki proszkowej, zabezpieczając element przed korozją. Zakład produkcyjny ZUMEC z Czchowa w swojej codziennej praktyce łączy wycinanie laserowe blach z kompleksową obróbką wykończeniową. Realizacja zleceń obejmuje tu ścisłą integrację pracy wycinarek CNC ze śrutowaniem i nakładaniem powłok w lakierni. Przeprowadzenie całego cyklu w jednym miejscu eliminuje ryzyko korozji nalotowej podczas transportu półproduktów.
Ostatecznie o sukcesie obróbki decyduje nie tylko nowoczesna maszyna, ale w dużej mierze przemyślany dobór surowca na etapie projektowania. Zrozumienie fizycznych różnic między stalą węglową, nierdzewną a aluminium pozwala technologom przewidzieć zachowanie krawędzi i zminimalizować ryzyko odkształceń. Wiedza o tym, jak konkretny stop reaguje na wiązkę światła, ułatwia również planowanie etapów wykończeniowych. Dopiero takie zintegrowane podejście gwarantuje, że gotowy element konstrukcyjny płynnie przejdzie przez wszystkie fazy produkcji, zachowując rygorystyczne wymogi wymiarowe i odporność na środowisko pracy.
Kategorie artykułów
Polecane artykuły

Jak integracja Allegro z panelem brokera porządkuje wysyłki i śledzenie paczek
Obsługa kilkudziesięciu zamówień dziennie na platformie Allegro wymaga precyzyjnej i bezbłędnej logistyki. Sprzedawcy internetowi często tracą cenne godziny na ręczne przepisywanie adresów odbiorców, generowanie etykiet i sprawdzanie statusów przesyłek w różnych systemach kurierskich. Każdy błąd w d

Jak instalacja i konfiguracja sprzętu wpływa na jego działanie?
Instalacja i konfiguracja sprzętu to kluczowe etapy, które mają bezpośredni wpływ na późniejsze działanie urządzeń. Właściwe przygotowanie takich elementów jak kasy fiskalne we Wrocławiu oraz drukarki zapewnia ich niezawodność i zgodność z przepisami prawa. W naszej części omówimy, dlaczego te proce