Artykuł sponsorowany
Jak temperatura, ciśnienie i chłodzenie wpływają na trwałość wyrobów formowanych z rozdmuchem
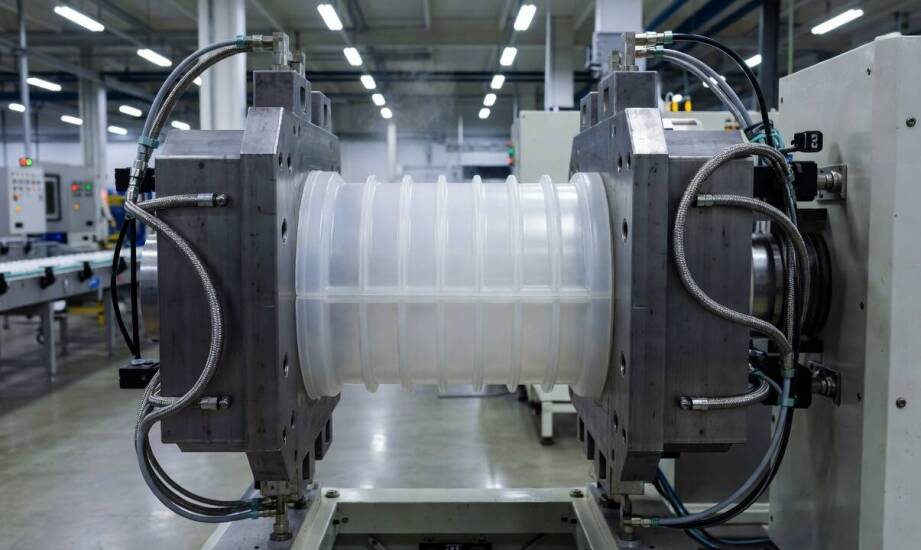
Niewielka zmiana temperatury uplastycznienia o zaledwie pięć stopni Celsjusza powoduje nawet dwudziestoprocentowe wahania grubości ścianek w serii kanistrów do paliwa. Taka różnica lepkości sprawia, że pierwsza wyprodukowana partia doskonale znosi nacisk mechaniczny, a kolejna ulega odkształceniom pod obciążeniem. Odchylenia te bezpośrednio wpływają na zachowanie tak zwanego drawdownu, czyli samoistnego wydłużania się płynnego tworzywa pod własnym ciężarem. Zjawisko to pojawia się najczęściej w zakładach produkcyjnych pozbawionych ścisłego nadzoru nad parametrami przetwórstwa.
Tworzenie pustego wyrobu zawsze zaczyna się od wytłoczenia ciągłej rury stopionego polimeru, określanej w branży jako parison. Gęsta struktura trafia bezpośrednio między stalowe połówki otwartej formy. Maszyna zamyka narzędzie z dużą siłą i natychmiast odcina nadmiar surowca na krańcach detalu. Sprężone powietrze wtłaczane przez trzpień do wnętrza parisonu rozpręża miękkie tworzywo i mocno dociska je do zimnych ścianek gniazda. Uformowany materiał przechodzi w stan stały, a gotowy detal opuszcza gniazdo wtryskarki. Ten mechanizm wytwarzania opakowań z HDPE, PP czy PET pozwala uzyskać produkty o ściśle określonej wadze i wysokiej barierowości.
Wpływ temperatury i ciśnienia na strukturę wyrobu
Temperatura uplastycznienia determinuje lepkość przesyłanego stopu oraz jego zdolność do płynnego wypełniania przestrzeni roboczej. Niedostateczna ilość dostarczonego ciepła powoduje niepełne stopienie granulatu w cylindrze wytłaczarki. Wymusza to powstawanie nierównomiernych przewężeń ścianki i potęguje groźne naprężenia wewnętrzne. Przegrzanie surowca wywołuje z kolei głęboką degradację termiczną polimeru. Łańcuchy cząsteczkowe pękają, a wydzielające się wewnątrz gazy drastycznie osłabiają nośność gotowego detalu. Optymalny zakres obróbki dla popularnego polietylenu dużej gęstości HDPE wynosi zazwyczaj od 160 do 220 stopni Celsjusza. Najmniejsze wahania w tej strefie zaburzają profil rozciągania materiału podczas nadmuchu.
Odpowiednio skalibrowany rozdmuch tworzyw sztucznych odpowiada za precyzyjne odwzorowanie najdrobniejszych detali gniazda formującego. Ciśnienie wtłaczanego powietrza utrzymywane na poziomie od 0,4 do 1,0 MPa zapewnia bezbłędne przyleganie polimeru do struktury narzędzia i gwarantuje szczelność gwintu. Zastosowanie słabszego docisku skutkuje niedokładnym wypełnieniem ostrych narożników i miejscowych przewężeń w pojemniku. Pomiędzy formą a tworzywem zamykają się wówczas pęcherzyki powietrza. Przekroczenie zalecanej siły nadmuchu powoduje natomiast zbytnie pocienienie materiału na krawędziach. W pojemnikach technicznych przeznaczonych do przechowywania agresywnej chemii obniża to radykalnie granicę odporności na rozerwanie.
Znaczenie czasu stygnięcia dla stabilności wymiarowej
Proces odprowadzania ciepła stabilizuje ostateczny kształt detalu i zapobiega niekontrolowanym odkształceniom skurczowym. Długi kontakt tworzywa z siecią kanałów chłodzących wewnątrz formy wymusza bezpieczne krzepnięcie materiału od zewnętrznej powłoki w stronę środka. Prawidłowy cykl minimalizuje szczątkowe naprężenia w siatce krystalicznej i blokuje ryzyko późniejszych deformacji. Zbyt wczesne otwarcie formy skutkuje wypaczeniem płaskich powierzchni oraz owalizacją precyzyjnych otworów wlewowych. W masowej produkcji kanistrów do paliwa czy butelek na silne detergenty gospodarcze błędy na etapie chłodzenia wywołują tak zwane pękanie środowiskowe. Uszkodzenia te uwidaczniają się najmocniej podczas transportu gotowych płynów w zmiennych warunkach pogodowych.
Zmiany w ustawieniach głównych zmiennych procesowych mają bezpośrednie przełożenie na szczelność opakowań technicznych. Niestabilna grubość ścianek stwarza punkty krytyczne, które przy kontakcie z silnymi rozpuszczalnikami ulegają szybkiemu rozszczelnieniu. Wadliwie uformowany gwint uniemożliwia prawidłowe zakręcenie nakrętki na linii napełniającej. Producent opakowań TOPLAST Tomaszewscy buduje swoją bazę technologiczną na ścisłej weryfikacji opisanych parametrów wytłaczania i formowania. Utrzymanie rygorystycznych reżimów cieplnych i ciśnieniowych eliminuje powstawanie mikropęknięć w strukturze plastiku. Solidnie przygotowane wyroby mogą bezpiecznie izolować toksyczne substancje przed dostępem do otoczenia.
Prawidłowa konfiguracja cyklu maszynowego opiera się zawsze na fizycznych właściwościach konkretnego granulatu i złożoności geometrycznej narzędzia. Precyzyjne zestrojenie temperatury w układzie plastyfikującym, ciśnienia gazu formującego oraz układów termoregulacji formy stanowi fundament budowy trwałych opakowań przemysłowych. Firmy przetwarzające tworzywa sztuczne wdrażają dodatkowo nowoczesne układy kontroli jakości i ekologiczne surowce, by podnosić rynkową wartość swoich produktów. Dopracowany profil produkcji seryjnej ogranicza ilość powstających odpadów i redukuje koszty operacyjne przedsiębiorstwa. Świadome sterowanie przetwórstwem gwarantuje wysoką powtarzalność wszystkich wypuszczanych na rynek elementów barierowych.
Kategorie artykułów
Polecane artykuły

Jak integracja Allegro z panelem brokera porządkuje wysyłki i śledzenie paczek
Obsługa kilkudziesięciu zamówień dziennie na platformie Allegro wymaga precyzyjnej i bezbłędnej logistyki. Sprzedawcy internetowi często tracą cenne godziny na ręczne przepisywanie adresów odbiorców, generowanie etykiet i sprawdzanie statusów przesyłek w różnych systemach kurierskich. Każdy błąd w d

Jak instalacja i konfiguracja sprzętu wpływa na jego działanie?
Instalacja i konfiguracja sprzętu to kluczowe etapy, które mają bezpośredni wpływ na późniejsze działanie urządzeń. Właściwe przygotowanie takich elementów jak kasy fiskalne we Wrocławiu oraz drukarki zapewnia ich niezawodność i zgodność z przepisami prawa. W naszej części omówimy, dlaczego te proce